Коротко о главном
Пористость, окисление и потеря прочности шва часто списывают на «кривые руки» сварщика, а на самом деле виноват газ: загрязнённый аргон, неверная смесь Ar+CO₂ или подсос воздуха через неплотность. Газоанализатор позволяет проверить газовую линию до начала работ.
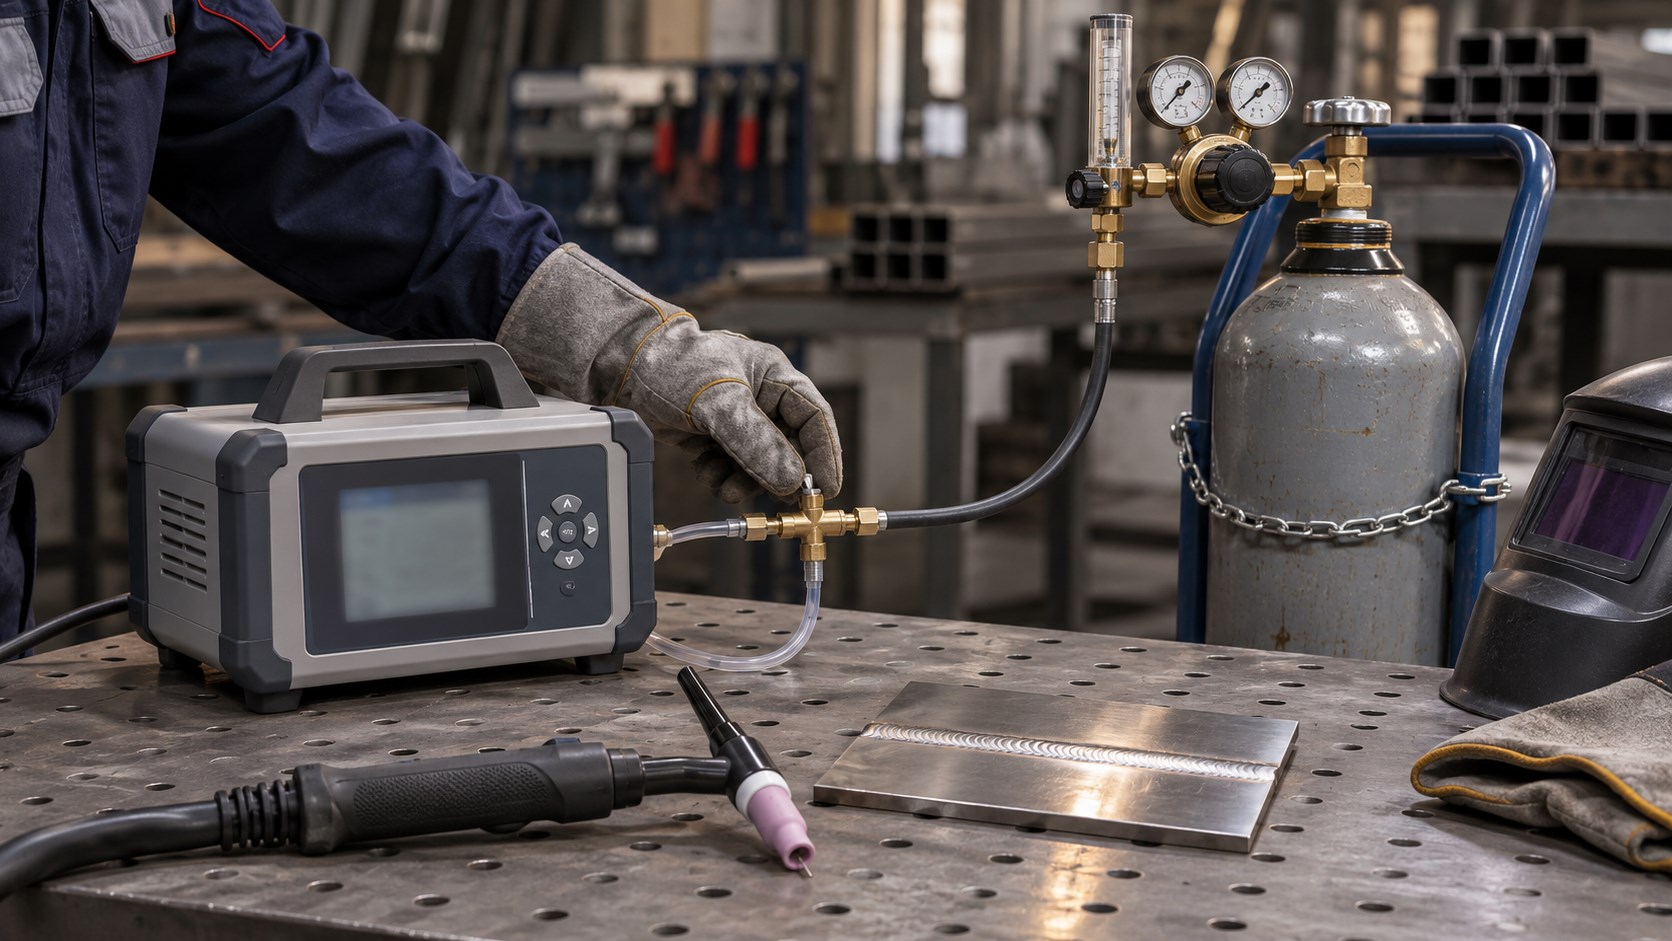
При сварке в защитных газах качество шва зависит не только от сварщика, но и от того, что подаётся в зону сварки. Газоанализатор помогает проверить газовую линию до начала работ и не переделывать шов.
Что контролируют при сварке
- Кислород (O₂) в аргоне — основной показатель чистоты. Для ответственных конструкций — не выше 0,001–0,005 % (10–50 ppm).
- Влага (точка росы) — для алюминия и нержавейки критична.
- Состав смеси Ar+CO₂ — отклонение от заданного влияет на перенос металла и формирование шва.
- Утечки — течеискатели помогают найти неплотности в газовой линии.
Приборы для цеха и монтажа
| Прибор | Что измеряет | Применение |
|---|---|---|
| СВЕТ (Госреестр № 10903-02) | Азот в аргоне 0–10 / 0–100 ppm | Стационарный цех |
| OXYBABY M+ P | O₂ / CO₂ | Напорные трубопроводы |
| WITT PA 7.0 | Модифицированная газовая среда | Сварочные смеси |
| Течеискатели (Trotec BG30 и др.) | Утечка Ar, CO₂ | Поиск неплотностей |
Как организовать контроль
- Проверьте баллон или газификатор перед сменой. Если есть сомнения в чистоте — сделайте анализ.
- Проверьте смеситель (для Ar+CO₂). Соотношение должно соответствовать технологии.
- Проверьте шланги и соединения течеискателем. Подсос воздуха — частая причина пористости.
- При ответственных работах (нержавейка, алюминий, титан) контролируйте точку росы и содержание кислорода.
Что запомнить
- Пористость шва — не всегда вина сварщика. Сначала проверьте газ.
- Для ответственных конструкций чистота аргона — не выше 10–50 ppm O₂.
- Подсос воздуха через шланг — самая частая причина дефекта.
Подберём газоанализатор для контроля аргона и сварочных смесей
Портативные и стационарные приборы с поверкой. Запрос — на info@geekprom.ru.
Источники
- ГОСТ 10157-2016 «Аргон газообразный и жидкий».
- ГОСТ 8050-85 «Двуокись углерода газообразная и жидкая».
- Описания типов СИ «СВЕТ», OXYBABY, WITT PA.
- Материалы ГИКПРОМ по сварочным газам.